No existe un material universal para un impulsor que maneje ácido sulfúrico o sosa cáustica. Para comparar materiales, primero documente la concentración en peso, la temperatura normal y transitoria, las impurezas, la aireación y los sólidos. Después revise el mecanismo de daño, la forma metalúrgica de la pieza y las condiciones hidráulicas. Una tabla de compatibilidad orienta la consulta; no aprueba por sí sola una bomba o una refacción.
Separe tres verificaciones: compatibilidad química, resistencia al daño hidráulico y ajuste mecánico del repuesto. La composición que resulta adecuada para un impulsor no confirma automáticamente la compatibilidad de la carcasa, el eje, las caras del sello o los elastómeros. Para una primera consulta, puede revisar la guía de resistencia química; las condiciones que no aparecen registradas requieren revisión de ingeniería.
Qué muestran los datos publicados de corrosión
Los datos de corrosión deben leerse junto con el material ensayado, la forma de fabricación, la concentración y la temperatura. El siguiente ejemplo de Haynes International es para aleación C-276 forjada y ácido sulfúrico de grado reactivo en pruebas de laboratorio:
| H₂SO₄, porcentaje en peso | Temperatura del ensayo | Tasa de corrosión publicada |
|---|---|---|
| 50 % | 66 °C | 0.02 mm/año |
| 50 % | 79 °C | 0.26 mm/año |
| 50 % | 93 °C | 0.62 mm/año |
La comparación muestra por qué no conviene elegir por porcentaje de ácido solamente. Son resultados de laboratorio en ácido de grado reactivo; Haynes recomienda pruebas de campo antes del uso industrial. No son una predicción de vida útil para un impulsor, una bomba completa o una pieza fundida. Consulte los datos de corrosión de HASTELLOY C-276 y confirme la condición real del proceso.
Para Alloy 20Cb-3, una guía del Nickel Institute identifica un máximo de corrosión entre 65 y 74 % en peso de H₂SO₄ a 80 °C. Ese intervalo describe un resultado de ensayo para esa aleación y condición; no es un rango recomendado ni debe trasladarse automáticamente a CN7M fundido. La composición, las impurezas y la forma metalúrgica deben coincidir antes de comparar datos. Consulte la guía sobre aleaciones base níquel en ácido sulfúrico.
Distinga la aleación forjada de la fundida
Un nombre comercial parecido no garantiza que dos grados tengan la misma composición o comportamiento. Haynes clasifica C-276, UNS N10276, como aleación forjada y lista por separado grados fundidos como CW-2M, UNS N26455, y CW-12MW, UNS N30002. Por eso no debe escribirse que C-276 y CW-2M son equivalentes directos. Antes de especificar una pieza, confirme la designación ASTM, el UNS, la composición y el certificado de material de la fundición.
| Designación | Forma indicada por el fabricante | Cómo usar la referencia |
|---|---|---|
| C-276 / UNS N10276 | Forjada | Los datos de corrosión publicados para esta forma no califican automáticamente una fundición. |
| CW-2M / UNS N26455 | Fundida | Es un grado fundido distinto; verifique su propia especificación y documentación. |
| CW-12MW / UNS N30002 | Fundida | Es otra designación fundida; no asumir identidad con C-276. |
| CN7M / UNS N08007 | Fundida | Identifique el grado de fundición y compárelo con la especificación exacta solicitada. |
ASTM A494/A494M cubre fundiciones de níquel y aleaciones de níquel para servicio resistente a la corrosión; ASTM A743/A743M cubre fundiciones de hierro-cromo y hierro-cromo-níquel para aplicación general y remite las fundiciones de aleación de níquel a A494/A494M. Estas referencias no determinan por sí solas qué norma corresponde a una pieza marcada CN7M / UNS N08007: confirme el grado, la especificación de suministro, el tratamiento térmico y el certificado de material. La referencia general a “Hastelloy”, “Alloy 20” o “acero inoxidable” no sustituye esa documentación. Consulte la clasificación de aleaciones de Haynes, el alcance de ASTM A494/A494M y el de ASTM A743/A743M.
Sosa cáustica: viscosidad y solidificación también afectan el servicio
En sosa cáustica, la concentración y la temperatura afectan tanto la revisión del material como el comportamiento del líquido durante el arranque y el bombeo. Covestro publica estos valores típicos para soluciones acuosas de NaOH:
| NaOH | Condición | Viscosidad dinámica | Punto de solidificación |
|---|---|---|---|
| 30 % | 20 °C | 13 mPa·s | +1 °C |
| 50 % | 20 °C | 85 mPa·s | +12 °C |
Covestro advierte que la solución al 50 % puede volverse viscosa cerca de 15 °C y bombearse con dificultad. Son valores típicos de ese proveedor, no una garantía para cualquier producto comercial. Confirme la concentración y la ficha del producto suministrado al revisar succión, arranque, aislamiento o calentamiento de líneas. Consulte la ficha de sosa cáustica al 50 % de Covestro.
Como referencia adicional, el Nickel Institute indica que el níquel comercialmente puro Nickel 200/201 suele tener una tasa de corrosión menor de 0.025 mm/año (1 mpy) hasta concentraciones de 73 % de NaOH, con aumento por encima de ese valor. Este dato corresponde a Nickel 200/201 y no aprueba automáticamente una pieza CZ100 fundida ni predice la vida del impulsor. La temperatura, las impurezas y los contaminantes oxidantes pueden cambiar el resultado. Consulte la guía del Nickel Institute sobre materiales para sosa cáustica.
Calcule la velocidad periférica sin convertirla en un límite de corrosión
La velocidad periférica depende del diámetro exterior real del impulsor y de la velocidad de giro. Se calcula así:
Ejemplo matemático: para un diámetro de 0.250 m, la velocidad periférica es aproximadamente 22.9 m/s a 1,750 rpm y 45.8 m/s a 3,500 rpm. El ejemplo no representa un modelo de bomba ni recomienda cambiar las rpm. La velocidad en la tubería es otra magnitud y debe calcularse por separado.
Identifique el mecanismo de daño antes de cambiar material
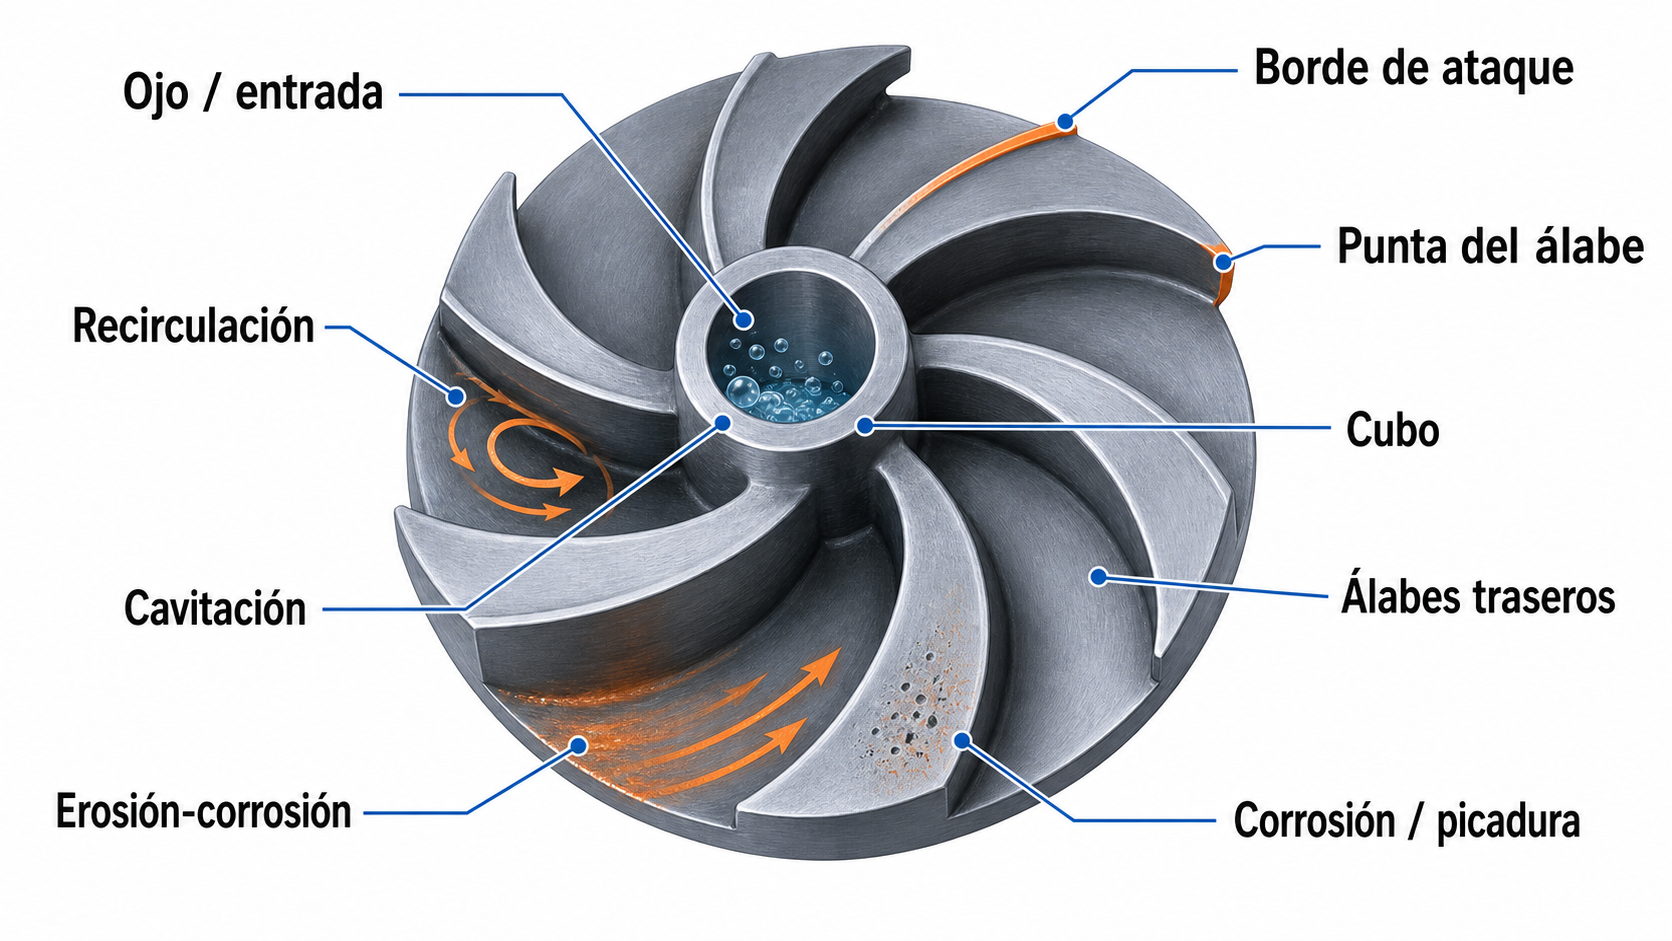
| Evidencia observada | Qué revisar |
|---|---|
| Pérdida de espesor o picadura | Composición, concentración, temperatura, impurezas, aireación, depósitos y material real de la pieza. |
| Desgaste en el ojo o las puntas de los álabes | Sólidos, distribución de partículas, recirculación, punto de operación y velocidad local. |
| Picaduras con ruido, vibración o caída de desempeño | NPSH disponible, presión de vapor, temperatura, succión y curva de operación para evaluar cavitación. |
| Falla prematura después de un cambio de servicio | Concentración y temperatura transitorias, lavado, arranque, paro, material y configuración del extremo húmedo. |
La corrosión, la erosión-corrosión y la cavitación pueden coincidir, pero no son el mismo mecanismo. Cambiar la aleación sin revisar hidráulica, succión, sólidos o condición de superficie puede dejar sin corregir la causa de falla.
Datos para revisar y cotizar un impulsor
La compatibilidad química y la intercambiabilidad dimensional son verificaciones distintas. Para revisar un impulsor instalado, envíe los datos disponibles; si no tiene número de parte, las fotografías y dimensiones ayudan a iniciar la identificación, pero no confirman por sí solas la compatibilidad.
| Dato | Información útil |
|---|---|
| Fluido | Nombre o mezcla, concentración normal/mínima/máxima, impurezas, cloruros, oxidantes y sólidos. |
| Temperatura | Condición normal, máxima, arranque, paro y limpieza. |
| Bomba instalada | Marca de referencia, modelo, tamaño, frame y configuración; las marcas se usan para identificación, no para insinuar afiliación. |
| Impulsor | Número de parte o de fundición, material documentado, diámetro, tipo, fotos y dimensiones críticas disponibles. |
| Operación y falla | Caudal, carga, rpm, curva si está disponible y descripción/fotos del daño. |
| Otros componentes mojados | Carcasa, eje o camisa, anillos, sello mecánico y elastómeros. |
Puede revisar impulsores para bombas ANSI, consultar la matriz de partes y materiales o solicitar una revisión de ingeniería y cotización. La compatibilidad final debe confirmarse contra el fluido y la configuración instalada.
Preguntas frecuentes
¿Cuál es el mejor material para una bomba de ácido sulfúrico?
No hay un material universal. Compare la concentración en peso y la temperatura exactas, además de impurezas, sólidos, velocidad y forma metalúrgica de la pieza. Los datos de laboratorio sirven como referencia y requieren validación para el servicio real.
¿El dato de corrosión de C-276 permite estimar la vida del impulsor?
No por sí solo. El dato citado corresponde a material forjado en una prueba de laboratorio con ácido de grado reactivo; un impulsor fundido y el sistema completo tienen otras condiciones y mecanismos de daño.
¿Puedo usar acero inoxidable 316 con ácido sulfúrico o sosa cáustica?
La designación 316 no basta para aprobar el servicio. Revise concentración, temperatura, esfuerzo, impurezas y documentación del material. En sosa cáustica, no use 65 °C como frontera universal: la susceptibilidad al agrietamiento depende de la composición y las condiciones del material y del proceso.
¿Qué hago si no conozco el número de parte?
Envíe la placa de datos, varias fotos de la pieza y las dimensiones disponibles junto con el modelo y tamaño de la bomba. La identificación y la compatibilidad deben confirmarse antes de fabricar o comprar.
Recursos técnicos relacionados
- Guía de resistencia química y compatibilidad de materiales
- Efecto de la densidad del ácido sulfúrico y la sosa cáustica en la potencia
- Calculadoras y herramientas de ingeniería
Esta guía es informativa. La selección final de material requiere revisión de ingeniería con las condiciones reales del proceso, la especificación de la pieza y la documentación del fabricante.