La etiqueta “Hastelloy” no basta para liberar una refacción. Antes de aprobar una pieza C-276 para una bomba ANSI, confirme la química del proceso, la especificación correspondiente a la forma de fabricación y la evidencia que conecta la pieza con su colada, plano e inspección. En cloro húmedo y ácidos mixtos, la compatibilidad debe evaluarse para las condiciones reales de operación.
Esta guía ayuda a ingeniería, mantenimiento y compras a revisar un componente o extremo húmedo de reemplazo. Separa cuatro decisiones que suelen confundirse: aptitud del material, trazabilidad, aceptación de inspección y ajuste en la bomba instalada.
Defina el servicio antes de confirmar la aleación
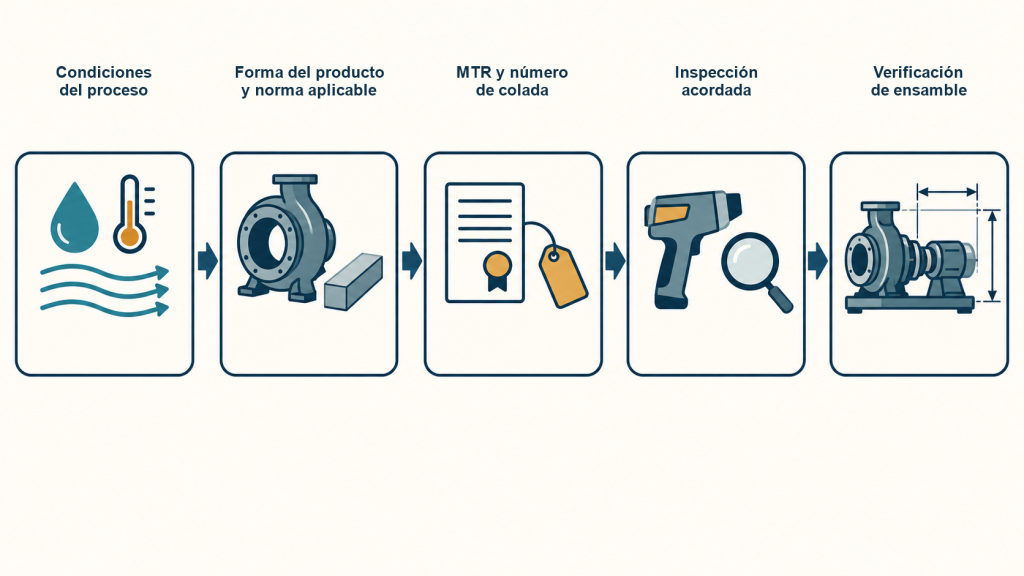
Registre la composición completa del fluido y sus variaciones. Para una mezcla, no anote únicamente “ácidos mixtos”: indique los componentes, sus concentraciones y los contaminantes conocidos. Añada las temperaturas normal y máxima, condiciones de arranque y paro, limpieza, presencia de sólidos, velocidad local y periodos de estancamiento.
En cloro húmedo, documente la fase de exposición —líquida, vapor o interfaz—, la humedad, temperatura y composición que estén disponibles. Haynes publica ensayos en una solución específica de cloro saturado donde C-276 presentó ataque en zonas de soldadura y afectación en la zona térmicamente afectada bajo ciertas condiciones. Ese resultado no predice por sí solo el desempeño de cada pieza fundida o instalación, pero sí muestra por qué “resistente al cloro húmedo” no debe tratarse como aprobación universal.
Si faltan datos del fluido, marque la selección como pendiente de evaluación. No complete concentraciones, límites de temperatura ni tasas de corrosión por analogía con otra planta o con una fila cercana de una tabla de compatibilidad. Puede usar la guía química para una preselección; la evaluación final debe considerar la composición y el historial reales del proceso.
Identifique el grado según la forma de fabricación
Una carcasa o un impulsor suelen ser piezas fundidas; una camisa de eje puede proceder de barra u otro producto forjado. La orden de compra debe nombrar la especificación aplicable a cada pieza. No copie automáticamente la designación UNS N10276 de un producto forjado a una pieza fundida.
| Referencia | Uso que debe confirmarse | Qué revisar |
|---|---|---|
| ASTM A494 CW12MW / UNS N30002 | Grado de fundición asociado habitualmente con la familia C-276; validar en la especificación y el MTR | Especificación y edición requeridas, tratamiento térmico, química y MTR de la colada |
| UNS N10276 | Referencia de C-276 para productos forjados especificados, como barra | Forma del producto y norma aplicable al componente terminado |
| ASTM A494 CW2M / UNS N26455 | Grado de fundición distinto | No tratarlo como sinónimo de CW12MW; cualquier sustitución requiere aprobación de ingeniería |
La tabla sirve para evitar confusiones de nomenclatura, no para aprobar una sustitución. Confirme la designación y los requisitos de aceptación en la especificación de compra vigente, el plano aprobado y el certificado del material. ASTM A494 cubre fundiciones de níquel y aleaciones de níquel para servicio resistente a la corrosión; la norma también establece requisitos de tratamiento térmico y ensayos según el grado aplicable. Consulte la referencia de grados de fundición de níquel y contraste siempre la designación con la edición de ASTM indicada en la orden.
Conecte la pieza con su MTR y número de colada
Revise la trazabilidad como una cadena completa:
- La orden de compra identifica pieza, cantidad, revisión de plano y material requerido.
- La pieza entregada tiene una identificación legible o un método de identificación acordado.
- El número de colada o lote de la pieza coincide con el MTR entregado.
- El certificado identifica la especificación, grado, análisis reportado y condición de tratamiento que exige el pedido.
- Las desviaciones, reparaciones o concesiones están documentadas y aprobadas antes del montaje.
Un certificado con valores típicos, sin vínculo con la pieza suministrada, no cierra la trazabilidad. Defina antes de emitir la orden qué documentos necesita su proyecto, por ejemplo MTR, certificado de conformidad o registros adicionales bajo EN 10204 3.1 cuando esa clase de certificado se haya solicitado.
Use PMI y ensayos no destructivos para lo que pueden demostrar
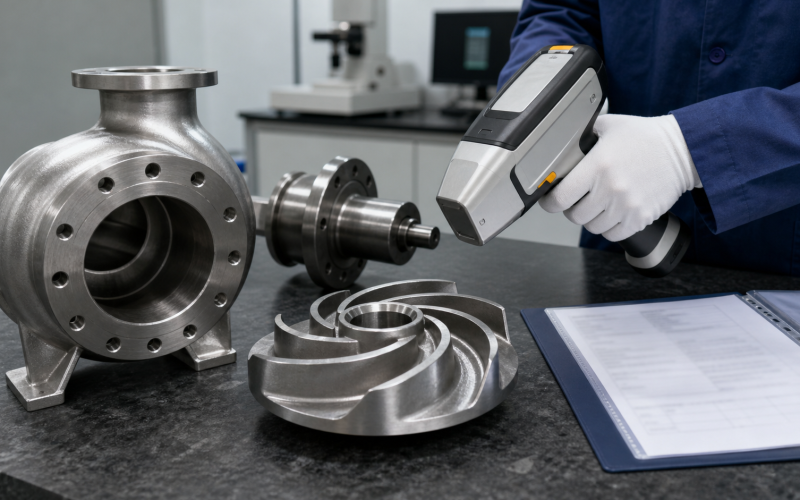
La identificación positiva de materiales (PMI) puede ayudar a comprobar elementos de aleación seleccionados en los puntos y componentes acordados. Especifique método, cobertura, preparación superficial, criterio de aceptación y reporte requerido. PMI complementa la documentación; no demuestra por sí sola resistencia a la corrosión ni sustituye el MTR.
La fluorescencia de rayos X portátil (XRF) no mide carbono. Si el límite de carbono es parte del criterio de aceptación, el plan debe incluir un método adecuado para ese análisis, como espectrometría de emisión óptica o análisis de laboratorio. El método y el muestreo deben quedar acordados con el proveedor.
El ensayo por líquidos penetrantes puede revelar discontinuidades abiertas a la superficie en materiales no porosos. ASTM E165 describe una práctica de examen, pero no establece por sí sola los criterios de evaluación de las indicaciones. Defina qué zonas se inspeccionan, el procedimiento y los criterios de aceptación en el ITP o documento contractual. Solicite otros ensayos, balanceo o pruebas de presión únicamente cuando correspondan al componente y estén especificados.
Revise dimensiones, ensamble y servicio por separado
Para una pieza de reemplazo, confirme al menos estos cuatro grupos:
| Verificación | Evidencia útil | Pregunta que debe cerrar |
|---|---|---|
| Dimensional | Plano controlado, dimensiones críticas e informe de medición | ¿Coinciden las interfaces con la configuración instalada? |
| Mecánica | Sección de ensamble, eje, holguras, cámara de sello y componentes retenidos | ¿Trabajará con las piezas que permanecerán en servicio? |
| Hidráulica | Curva aplicable, velocidad, diámetro de impulsor y punto de operación | ¿Cumple caudal, carga, NPSH y potencia requeridos? |
| Material y proceso | Especificación, MTR, trazabilidad y registros de inspección acordados | ¿La pieza entregada corresponde al material y servicio aprobados? |
ASME B73.1 establece requisitos dimensionales para bombas de proceso horizontales de succión axial. Su propósito de intercambiabilidad se refiere a bombas con la misma designación dimensional y a interfaces especificadas; no demuestra que todos los internos, cámaras de sello, materiales o curvas hidráulicas sean intercambiables. Para Goulds 3196 o Durco Mark III, indique modelo, tamaño, frame o group, número de parte y plano disponible. Consulte la guía de verificación de Durco Mark III cuando la solicitud incluya esa plataforma.
Decida si la compra se libera o queda pendiente
| Estado | Criterio práctico | Acción |
|---|---|---|
| Listo para revisión final | Servicio, grado por forma, pieza, plano y registros requeridos están identificados | Compare documentos recibidos con la orden y cierre las aprobaciones del proyecto |
| Pendiente | Falta química, MTR trazable, plano, criterio de ensayo o alcance de compatibilidad | Solicite la información faltante antes de emitir aceptación |
| Retener y escalar | El grado no coincide, la colada no puede rastrearse, hay desviaciones no aprobadas o falla la inspección acordada | No monte la pieza hasta que el responsable del proyecto disponga por escrito |
Prepare una RFQ con los datos disponibles
Incluya placa y configuración de la bomba, pieza y número OEM, plano o fotografías, composición y concentración del fluido, temperaturas normal y máxima, sólidos, condiciones de arranque y limpieza, material requerido y documentos de inspección. Indique qué registros son obligatorios y cuáles puede proponer el proveedor para aprobación. Si no tiene todos los datos, señale lo desconocido en vez de estimarlo.
Para comparar C-276 con otra familia de aleación, consulte la guía C-276 vs Alloy 20. Para explorar más recursos, visite el portal técnico. También puede revisar las soluciones de refacciones ANSI o enviar los datos disponibles al equipo técnico para solicitar una revisión inicial.
Preguntas frecuentes
¿CW2M es el equivalente fundido de C-276?
No. CW2M es un grado de fundición diferente de CW12MW. Confirme la especificación indicada para cada pieza; no autorice una sustitución basándose sólo en el nombre de la familia de aleación.
¿C-276 es adecuado para cualquier servicio de cloro húmedo?
No. La composición, temperatura, fase, contaminantes, soldaduras y condiciones transitorias pueden cambiar el comportamiento. Los ensayos publicados para una condición concreta no sustituyen la evaluación del servicio real.
¿Un PMI con XRF confirma todos los requisitos químicos?
No. XRF puede identificar varios elementos de aleación, pero no mide carbono. Compare el MTR con la especificación y acuerde un método adicional si el carbono u otro elemento no cubierto es criterio de aceptación.
¿ASME B73.1 confirma que cualquier repuesto interno va a ajustar?
No. Verifique cada pieza contra el modelo, tamaño, plano e interfaces de la bomba instalada. La compatibilidad dimensional no confirma por sí sola material, ensamble ni desempeño hidráulico.
Referencias técnicas
- ASTM A494/A494M-26: fundiciones de níquel y aleaciones de níquel.
- ASTM B574-23: barras y varillas de aleaciones de níquel resistentes a la corrosión.
- Transcrystal: tabla de grados de aleaciones de níquel fundidas.
- ASTM E165/E165M-23: práctica de ensayo por líquidos penetrantes.
- Haynes International: ensayo comparativo en cloro húmedo saturado.
- Thermo Fisher Scientific: tecnologías PMI (XRF, LIBS y OES).
- ASME B73.1-2026: alcance e intercambiabilidad dimensional.